

«Без поддержек» в описании модели: как проверить это до печати
«no supports» в описании модели обычно значит «у автора получилось», а не «получится у вас». Правда открывается через три часа печати, когда над пустотой повисает спагетти. Проверить это можно заранее — если смотреть не на картинку, а на сечения.

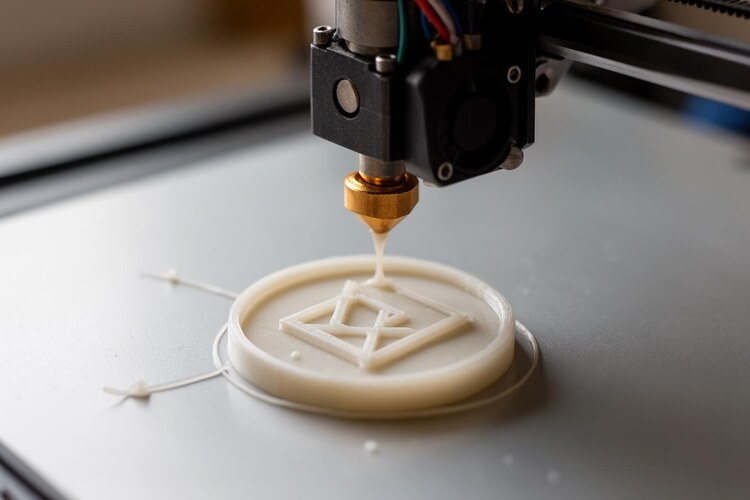
У напечатанной детали этот выступ держится только потому, что под ним ещё есть соседний материал. Как только опоры не остаётся, принтер начинает печатать в воздух.
Считать не угол, а вылет
Команда, которая делает модели на продажу, придумала проверку простую: до слайсера резать STL на горизонтальные сечения с шагом слоя 0,2 мм и сравнивать каждое с предыдущим как плоские многоугольники. Инструменты — trimesh для сечений и shapely для геометрии; на модель средней сложности уходят секунды. Проверяется ровно тот файл, что скачает покупатель, и отчёт привязан к его хешу: иначе можно проверить одну версию, а выложить другую.
Провалов два. Остров — новый контур на слое, который вообще не касается слоя ниже: он печатается в воздух, и размер не важен, тонкая висящая колонна портит печать так же, как большая полка. Любой остров, кроме первого слоя, — провал. Вылет — участок слоя, выходящий за контур предыдущего. Нормальный наклон при слое 0,2 мм даёт смещение около 0,24 мм на слой и проходит. Если материал выступает дальше 1,2 мм — это примерно три ширины линии соплом 0,4 — считается, что нужна поддержка; у мостов с опорой с двух сторон вылетом берут половину пролёта.
Угол нормали здесь не работает: он молчит о длинных тонких выступах и мостах, а вылет по слоям ловит и то, и другое.
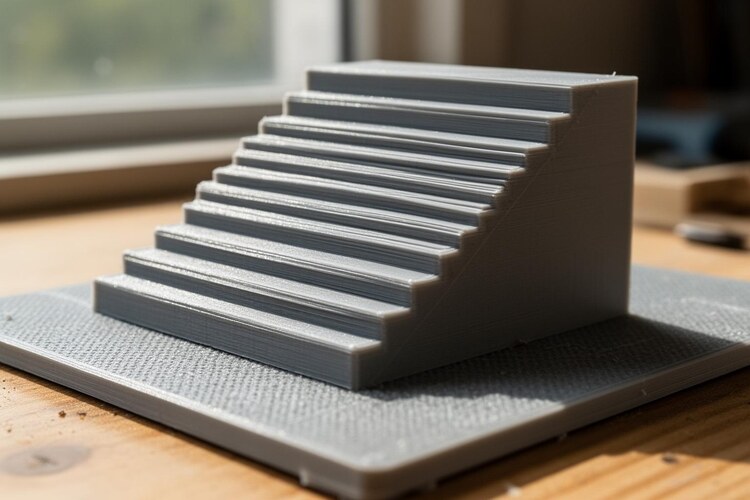
Ступеньки на наклонной поверхности — это и есть смещение слоя относительно слоя. Пока ступенька меньше ширины линии, пластик ложится на соседний; когда она вырастает в полку, под ней остаётся воздух.
Тонкая стенка ломает деталь позже, чем кажется
Стенки проверяются отдельно: сечение «открывается» на 0,8 мм — два периметра соплом 0,4, — и всё, что исчезло, тоньше двух линий. Больше 2 % такой площади — деталь провальная. Хуже: тонкая перемычка между двумя толстыми частями. Держится пять слоёв подряд (1 мм) в одном месте — значит, это не кончик детали, а слабое место конструкции, и рвётся при нагрузке именно там.
Дальше стол: каждое тело должно касаться его минимум на 12 мм² первого слоя — и тел может быть больше, чем вы думаете, лишний «мусорный» объём из CAD частая ошибка. Зазор между деталями — не меньше 0,4 мм. И только потом файл режется в слайсере с выключенными поддержками: любое предупреждение — провал, время и граммы берутся только оттуда.

У этой детали тонкая стенка и маленькое пятно контакта со столом — то, из-за чего её отрывает на середине печати. Кайма вокруг основания добавляет площади сцепления, не меняя саму геометрию.
Что делать, если проверка нашла провал
- Перевернуть и разложить. У одной модели наклонные пандусы внутри были мостами над пустотой — проверка вылета их отбраковала. Решение: профиль нарисовать в 2D и вытянуть поперёк, а корпус печатать лёжа на боку: пандусы растут от стола, нависаний нет, открытую сторону закрывает панель на штырях.
- Добавить площадь под пятку. У подвесок с маленьким основанием расширили базу и указали в описании кайму 5 мм — и в проверку слайсером добавили ту же кайму, чтобы проверялось ровно то, что советуют покупателю.
- Посмотреть на слои глазами, если нет времени на скрипт: включите подсветку нависаний и прокрутите слои там, где деталь расширяется: полка в одну ширину линии печатается, в три — уже нет.
- Не спорить с геометрией пластиком. Медленная печать и охлаждение помогают мосту, но не превращают полку в опору. Если поддержки нужны, их печатают из другого материала — например, из растворимого PVA, чтобы не выковыривать из полости.
Для деталей с нависаниями важна предсказуемость укладки: сухая катушка и стабильный диаметр дают ту самую ступеньку, которую вы посчитали. PETG Bestfilament и PLA есть в наличии: на них удобно отлаживать такие модели, дефект укладки видно сразу.
Чего такая проверка не видит
Это проверка геометрии, а не печать: она не знает о вашем охлаждении, пластике, короблении углов и поведении конкретного принтера. Время и граммы — оценка слайсера, а не замер. Задача узкая: не пустить в печать файл, где по геометрии есть места под поддержки, тонкие стенки или слабый контакт со столом.
Пять минут на сечения экономят три часа печати и полсотни граммов пластика. «Без поддержек» в описании перестаёт быть обещанием автора — оно либо подтверждается геометрией, либо нет.
Источники: 3DToday — «Проверяем «без поддержек» до печати: острова, вылеты и тонкие стенки по слоям»

0 комментариев