

Опоры из другого пластика: почему поддержка из той же катушки портит низ детали
Деталь с нависанием почти всегда заканчивается одинаково: перевёрнутая, с шершавым низом, и полчаса с ножом, надфилем и плохими словами. Слайсер тут обычно ни при чём — виновата сама поддержка, потому что напечатана она тем же пластиком, что и модель.
Разбираем, почему так выходит, что предлагают производители филамента и что реально можно сделать на своём принтере — с двумя соплами и с одним.
Почему поддержка из той же катушки приваривается
Если модель и опора — один и тот же полимер, на контакте они схватываются точно так же, как соседние слои: границы между деталью и поддержкой фактически нет. Слайсер спасает зазором между опорой и низом детали. Зазор маленький — поддержка прирастает намертво и отламывается вместе с куском модели. Зазор большой — низ нависания провисает «соплями», а ровной поверхности там уже не будет никогда.
Отсюда приём, который давно живёт в промышленной печати: опору печатают не тем же пластиком, а специально подобранным материалом. Он ложится вплотную и держит нависание, но с моделью не сваривается и снимается одним куском.

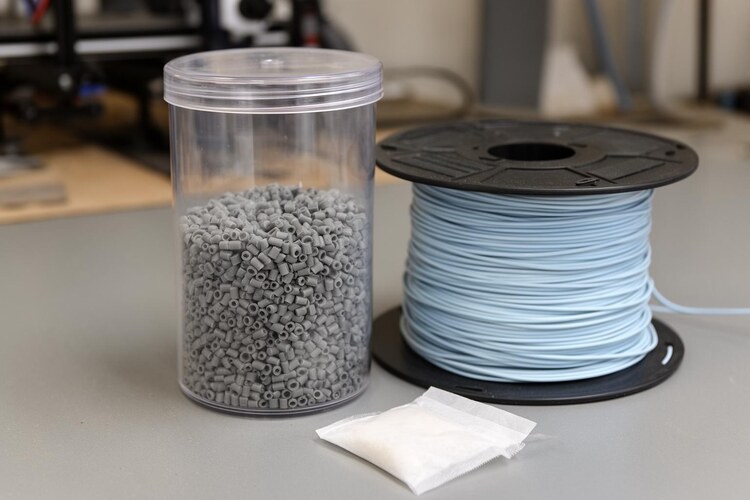
Тёмная деталь печатается, светлые опоры держат её нависание и касаются модели только в отдельных точках — именно поэтому потом они отходят целиком, а не рвут поверхность.
Что появилось на рынке: отдельные катушки под инженерные пластики
Siraya Tech выпустила два материала поддержки — Support PET Ivory и Support PPA Ivory, по килограмму каждый. Первый заявлен под PET, ABS, ASA, PPS, TPU и PA12, второй — под PPA и PA6, то есть ровно под те пластики, где обычная поддержка держится крепче всего. Цвет тоже не случайный: светлый «слоновая кость» сразу показывает, где на тёмной детали остался кусок опоры.
Цена — как у инженерного материала, а не у массового PLA: обе катушки заметно дороже обычного килограмма. Продажи идут через Amazon, а не через собственный магазин производителя. И это не «поставил катушку и печатай»: нужны два сопла или многоматериальная система, башня продувки обязательна для обоих материалов, а производитель советует закалённые сопла и нагревательные блоки от 12 мм.

Модельный пластик и материал поддержки — две разные катушки, и меняются они не по остатку, а по задаче: опора нужна только там, где есть нависание.
Если сопло одно: поддержка, которая растворяется
Второй путь доступен почти всем: поддержка не отламывается, а растворяется. Для этого у нас есть водорастворимый PVA 0,5 кг: его печатают под нависания PLA и PETG при 165–195 °C, а потом деталь просто отмокает в воде. Главное преимущество — внутренние каналы, полости и резьба, куда ножом не залезть: там поддержка уходит вместе с водой.
Два ограничения, которые надо знать до покупки. Выше примерно 210 °C PVA превращается в смолу и может вывести экструдер из строя, поэтому температуру в профиле проверяют, а не «докручивают на глаз». И PVA тянет влагу из воздуха сильнее обычного PLA: катушку хранят герметично, а перед печатью просушивают — иначе она шипит, пузырится и плохо растворяется.
Для ABS логика та же, но пара другая: поддержку печатают HIPS, а снимают не водой, а D-лимоненом. На односопловом принтере это значит две смены пластика за печать, зато низ детали остаётся чистым.
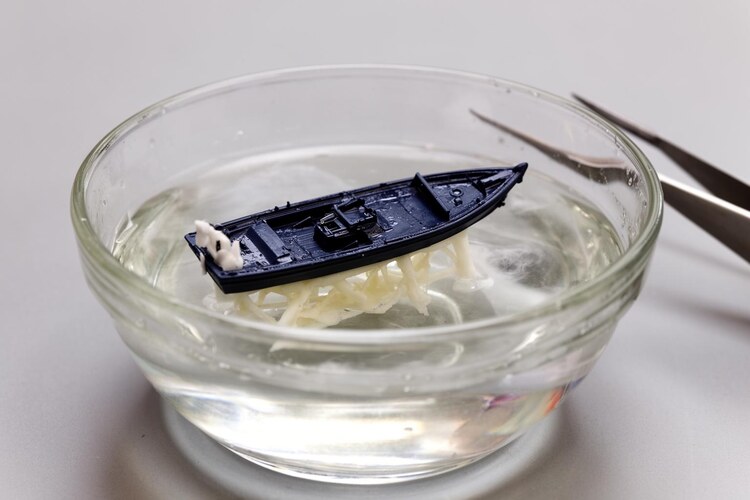
Растворимая опора снимается без инструмента: деталь отмокает, вода доходит до скрытых полостей, а остатки убирают щёткой или пинцетом.
Что делать на практике
- Сначала тест. Кубик с нависанием 45–60° и два-три значения зазора — двадцать минут печати, зато вы увидите свой оптимум на своём пластике, а не средний по интернету.
- Ориентация важнее материала. Разверните деталь так, чтобы поддержка касалась скрытой стороны — тогда даже след от опоры не придётся прятать.
- Плотный интерфейс, редкая решётка. Несколько плотных слоёв прямо под нависанием и разреженная опора ниже: снимается одним куском и не оставляет «пеньков».
- Сушить обе катушки. Влажный пластик поддержки — это пузыри на стыке и опора, которая крошится вместо того, чтобы отойти. О том, как влага меняет печать, мы писали отдельно.
- Снимать до отделки. Шпаклёвка и покраска по остаткам поддержки не спасают — сначала опора, потом шлифовка.
Вывод простой: поддержка — это не «то же, чем печатаю, только пожиже». Либо отдельный материал на второе сопло, либо растворимая опора на одно — и в обоих случаях низ детали перестаёт быть самым некрасивым её местом. Выбор диктует принтер: двухсопловый берёт инженерные поддержки, односопловый — PVA для PLA и PETG и HIPS для ABS.
Источники: All3DP о новых материалах поддержки Siraya Tech; параметры PVA и HIPS — карточки товаров в нашем каталоге.


0 комментариев