

Деталь села через месяц: почему напечатанное меняет размер и как это заложить в модель
В сообществе r/3Dprinting на этой неделе разбирали историю, похожую на мистику: человек напечатал партию держателей под жестяные банки-кружки на подарки, проверил каждую — банка входила плотно и правильно. Через месяц ни одна банка в держатель не лезет. Детали не ломали и не грели — они просто стали меньше. Это самая частая причина, по которой напечатанная вещь «портится» сама собой — если деталь что-то обхватывает или во что-то входит, её размер не постоянная величина.

Держатели напечатали одной партией и проверили поштучно, а через месяц ни один не подошёл к банке.
Что было с деталями
Автор ветки печатал из разных PLA, резал в Orca, температуру подбирал по рекомендациям на коробке и по тестовым отпечаткам. Сразу после печати всё садилось на банку как надо. Через месяц детали перестали надеваться, а самые свежие из партии ещё входили, но заметно плотнее, чем в день печати. Хранились они не в гараже и не на балконе, а дома, при обычной комнатной температуре — в ветке человек называет 78 днём и 74 ночью, то есть, судя по всему, по Фаренгейту, около 26 и 23 °C.
И главное: детали не «повело» от жары и они не разбухли. Они сели — процесс, начавшийся ещё на столе принтера, просто не закончился, когда деталь сняли.
Почему пластик садится уже после печати
Деталь уходит со стола целой и ровной, а через недели продолжает менять размер.
Один из участников объяснил механику так: пруток выходит из сопла только «на вытяжку», полимер всегда тянут, а не толкают, и напряжение остаётся внутри. Пока материал твердеет, он садится, а разница температур между столом и напечатанной частью добавляет деформации. Отдаётся это напряжение не сразу, а неделями.
Сильнее всего прозвучал комментарий человека, который работает с полимерами на производстве. По его словам, удержать пластиковую деталь в размере настолько сложно, что в чертежах они прямо пишут: размеры даны справочно для оснастки и к готовой детали не относятся, потому что она «поедет». Такая же усадка бывает в литье пластика, в керамике и в литейном производстве — её всегда закладывают заранее.
Где это бьёт больнее всего
Свободная деталь — ваза, статуэтка, подставка — может сесть на доли процента, и вы этого не заметите. Проблема появляется там, где размер работает: втулки, кольца, крышки, всё, что надевается, вставляется или защёлкивается. Там, где нужна посадка с натягом, севшая деталь превращается в мусор.
Второй фактор — материал. В ветке советуют прямо: для посадок с натягом, которые живут в перепадах температуры, брать не PLA, а PETG. Третий фактор — влага: один из участников напоминает, что некоторые пластики продолжают набирать её уже после печати, и размер от этого тоже плывёт. Про хранение катушек у нас есть отдельный разбор: Влажный филамент: как хранить катушки, чтобы пластик не портился.
Что делать
- Печатайте пробную деталь, а не серию. Простое кольцо под нужный размер — и проверка через неделю-две там, где будет жить изделие. Так вы узнаете усадку своей катушки и принтера, а не среднюю цифру из интернета.
- Считайте запас по факту. Измерьте готовую деталь штангенциркулем и сравните с моделью — эту разницу и закладывайте. В ветке называют разные цифры: 1–2 %, у кого-то 3 %, а с поправкой на перепад температуры — до 7 %. Разумно начинать с двух процентов и проверять.
- Храните готовое на вкладыше. Держатели советуют хранить с вставленной банкой — жёсткий вкладыш не даёт стенкам садиться; закрытая банка надёжнее пустой, она крепче держит форму.
- Уже севшие PLA-детали можно вернуть. PLA формуется повторно, если прогреть его почти до кипятка: подержать в горячей воде до размягчения, надеть на предмет нужного размера — например, на банку, обёрнутую скотчем, чтобы она была чуть толще, — и дать остыть прямо так. Тот, кто пробовал фен и горелку, пишет, что банка входит, но после остывания её трудно вынуть: деталь садится обратно. Помогает не всегда.
- Материал под задачу. Для всего, что должно плотно держать и работать в перепадах температуры, берите PETG, а PLA оставляйте для декоративных и неответственных деталей.
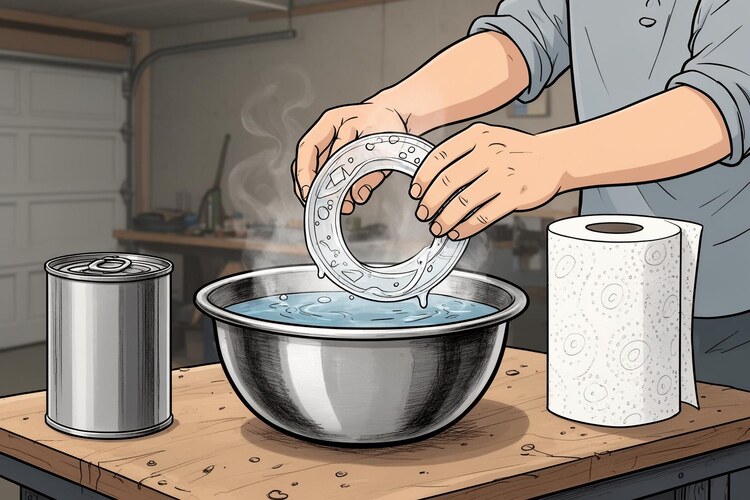
Уже севшую PLA-деталь можно расправить горячей водой — до кипятка, не круче.
Напечатанная деталь меняет размер не на глазах и не из-за брака катушки: в ней остаётся напряжение от печати, а пластик продолжает остывать и набирать влагу. Поэтому деталь с ответственным размером проектируют с запасом, проверяют пробным отпечатком и выбирают материал по условиям, в которых изделие будет жить.
Источники: Shrinkage after printing, r/3Dprinting (04.10.2026).
Что пригодится из каталога: PETG, PLA — есть в каталоге: параметры печати, наличие и цены указаны в карточках товаров.


0 комментариев