

Сопло на 400 °C: зачем домашнему принтеру горячий хотэнд
Prusa выпустила сменный хотэнд с рабочей температурой до 400 °C для принтеров CORE One, CORE One+ и CORE One L: $199,99, замена без инструментов меньше чем за минуту. Новость выглядит как «про их принтеры», но она про то, обо что спотыкаются почти все: почему деталь из прочного и термостойкого пластика ломается по слоям. У нас в каталоге есть PEEK, которому нужно сопло 380–420 °C.
Что именно предлагают за 199,99 доллара
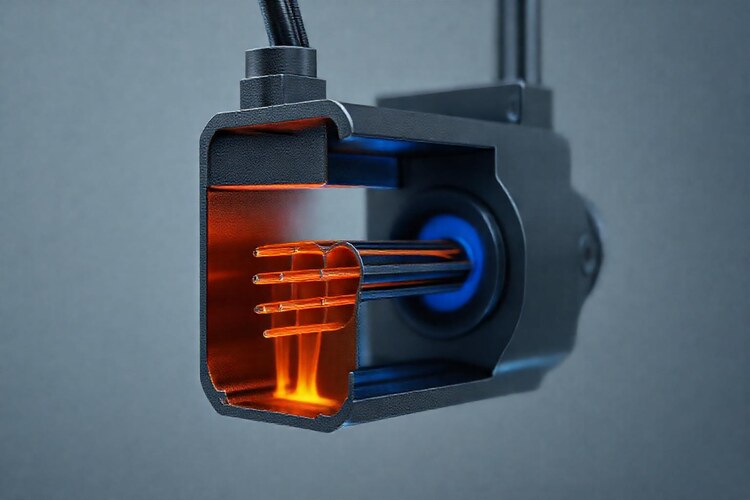
Апгрейд ставится на всю линейку CORE One и поднимает температуру сопла до 400 °C. В комплекте — закалённое сопло ObXidian 500 диаметром 0,4 мм, два идлера (для обычных и для высокотемпературных материалов), плита из PC Blend Carbon Fiber, перчатки и печатная инструкция. PLA и PETG печатаются с ним как обычно — снимать хотэнд каждый раз не нужно.
Заодно Prusa добавила профили печати для PPS с углеволокном и стекловолокном и для PPA с углеволокном. Для PPS заявлена теплостойкость до 250 °C и класс горючести UL94 V-0.
Про цену всего контура: собранный CORE One L+ с этим хотэндом стоит $2 169, у него объём 300 × 300 × 330 мм и активный прогрев камеры до 60 °C. У CORE One+ (Gen 2) камера греется пассивно, до 55 °C, и объём меньше — 250 × 220 × 270 мм; Prusa сама пишет, что высокотемпературные материалы на нём годятся только для небольших деталей. Горячее сопло без прогретой камеры решает не всё.
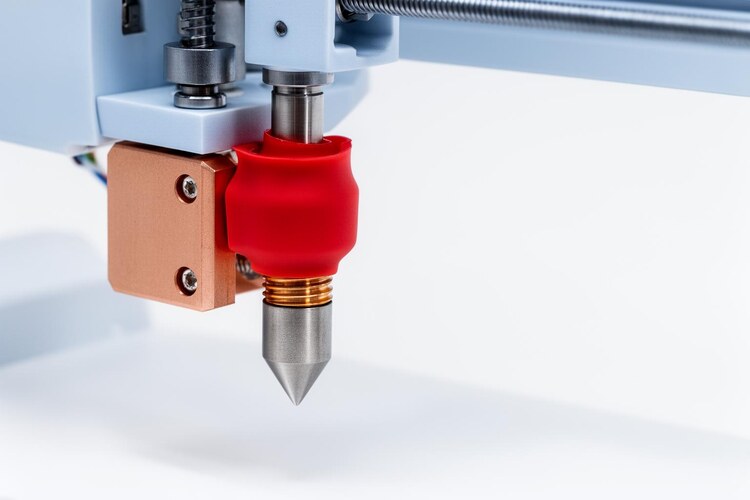
Хотэнд с закалённым соплом: апгрейд меняет именно узел сопла, а не весь принтер.
Главный выигрыш — не «не расплавится», а «не разойдётся по слоям»
Самое слабое место напечатанной детали — не пластик, а границы слоёв: новый слой ложится на уже остывший и схватывается неполно, поэтому под нагрузкой деталь расходится именно по этой границе. Чем горячее расплав в момент укладки, тем надёжнее склеиваются слои.
Prusa приводит цифры: с новым хотэндом сцепление слоёв у Prusament PA11 Carbon Fiber выросло на 23 %, у PC Blend Carbon Fiber при печати на 350 °C — на 7 %, у ASA слои тоже стали прочнее. И второе: 400 °C открывают материалы, которые на 260–300 °C просто не продавливаются, — PPS, PPA, PEEK.
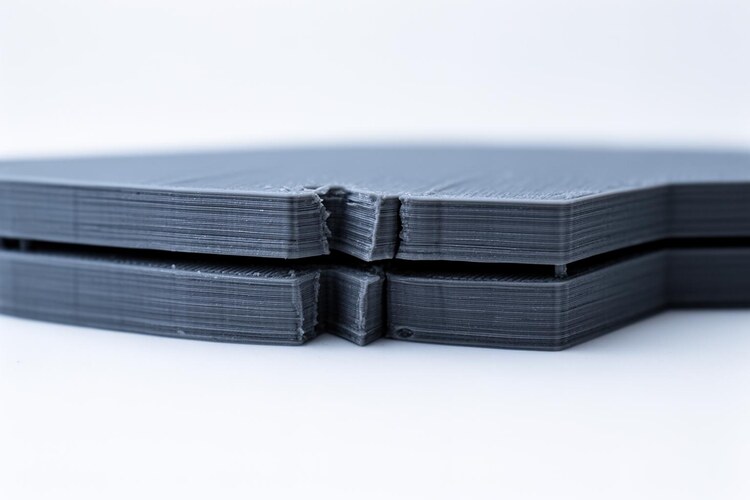
Разрыв идёт по границе слоёв, а не по самому пластику: именно это лечится температурой расплава.
Что это значит для нашего ассортимента
- Инженерные пластики — PEEK требует сопла 380–420 °C и стола 90–150 °C. Ровно тот случай, когда одного материала мало: большинство настольных принтеров до такой температуры не доходят, и на обычном хотэнде он просто не потечёт.
- ASA и PC/ABS — 230–260 °C, стол 90–110 °C. Самые доступные «термостойкие» варианты: новый хотэнд им не нужен, но крупные детали без подогреваемой камеры ведёт.
- Композиты — ABS-CF, ABS-GF: температура печати у них обычная, а вот сопло лучше закалённое — стекло и углерод работают как абразив и стачивают латунь.
- Всё влагочувствительное — нейлон, PC, PEEK, PVDF — перед печатью надо сушить; Prusa в рекомендациях отдельно называет сушилку для гигроскопичного филамента и HEPA- и угольную фильтрацию для пластиков, которые выделяют запах, например PA11. Как хранить катушки, мы уже разбирали отдельно.
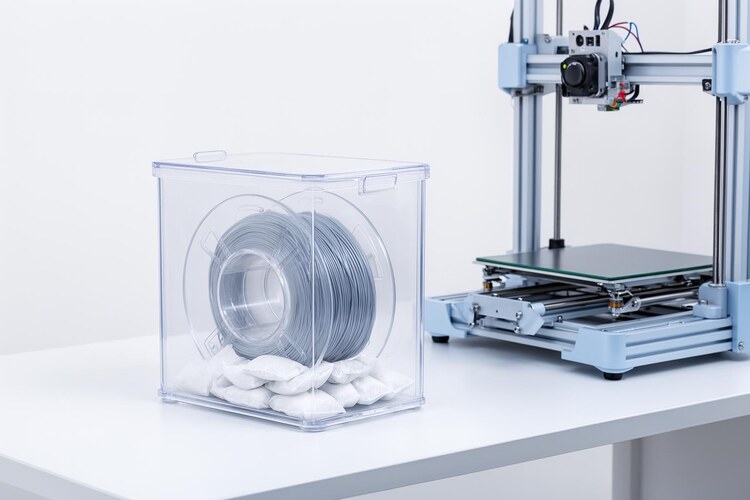
Сушилка с силикагелем — не аксессуар, а часть работы: нейлон, PC и PEEK тянут влагу из воздуха.
Что делать, если нужна термостойкая деталь
- Сначала посчитайте, до какой температуры деталь будет греться. Если до 90–100 °C — берите ASA или PC/ABS, менять железо не нужно.
- Сушите пластик до печати: неудача «на ровном месте» чаще всего именно из-за влаги.
- Печатаете стеклом или углеродом — поставьте закалённое сопло: с латунным диаметр уходит, начинается недоэкструзия и слабые слои.
- Материалы уровня PEEK, PPS и PPA требуют всего контура — горячего сопла, прогретой камеры, сушки и вентиляции. Обещать, что PEEK пойдёт на любом домашнем принтере, не будем: большинство закрытых моделей упирается в 300 °C.
- Если пластик пахнет, фильтрация и проветривание не роскошь; что именно выделяется при печати и как от этого защищаться, разбирали здесь.
Термостойкость — это не одна цифра в характеристиках, а связка: горячее сопло, прогретая камера, сухой филамент и правильно выбранный пластик. Апгрейд Prusa за $199,99 показывает, что 400 °C перестают быть признаком промышленной машины. Платить за это стоит, когда детали нужно больше, чем дают ASA и PC/ABS, — и когда вы готовы сушить пластик и думать о вентиляции.
Источники: VoxelMatters — Prusa Research launches two high-temperature products, блог Prusa Research — анонс HT Hotend.
Что пригодится из каталога: Пластик для 3D-печати, PETG, ABS — есть в каталоге: параметры печати, наличие и цены указаны в карточках товаров.

0 комментариев