

Скорость упирается в хотэнд: что такое объёмный поток
Бывает так: поднимаете скорость в слайсере, ставите «спорт» в профиле — а принтер всё равно печатает примерно с той же скоростью, и качество начинает сыпаться. Механика тут часто ни при чём: узкое место — горячий конец. Именно он определяет, сколько расплавленного пластика попадает под сопло за секунду.
22 сентября вышло устройство, которое показывает этот предел наглядно: Snapmaker вместе с Phaetus выпустили высокопоточный хотэнд Liber High Flow для принтера Snapmaker U1.
Что именно выпустили
Liber High Flow — это цельный модуль экструзии, а не сопло на замену. При том же энергопотреблении он выдал до 87 % больше объёмного потока, чем штатный стальной хотэнд U1. В цифрах по материалам: плюс 66 % для PLA, плюс 87 % для ABS и плюс 43 % для PETG HF — варианта PETG, рассчитанного на быструю печать.
Устроен он так: внутри стоит канал Phaetus Liber Split-Flow, который делит путь расплава на несколько более тонких каналов. Отношение площади поверхности к объёму растёт, и тепло успевает дойти до сердцевины нити быстрее. Дальше — закалённое сопло с DLC-покрытием (износостойкое покрытие на основе алмазоподобного углерода) и целиком обработанный тепловой спредер. Внутренняя шероховатость — не грубее Ra 0,2 мкм, допуски держат в микронах: производитель говорит, что за счёт этого пластик меньше липнет к стенкам, слабее «сопливит» и реже забивает сопло. Модуль меняется целиком, без разборки печатающей головы. Цена — несколько десятков долларов за штуку, комплект на все четыре тулхеда U1 заметно дешевле.
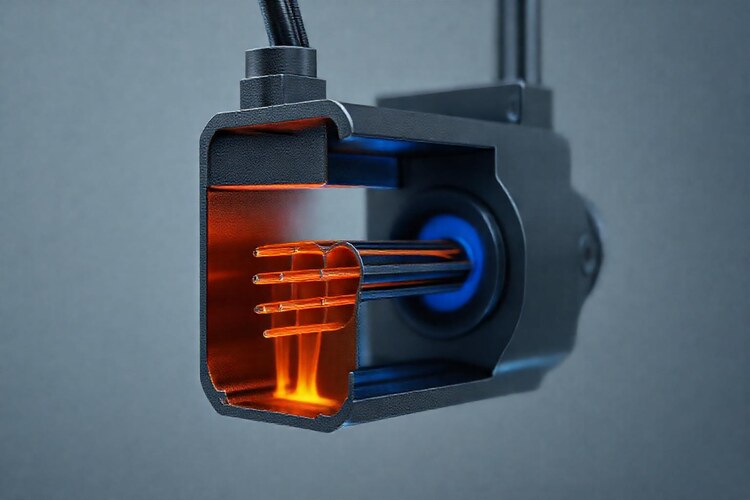
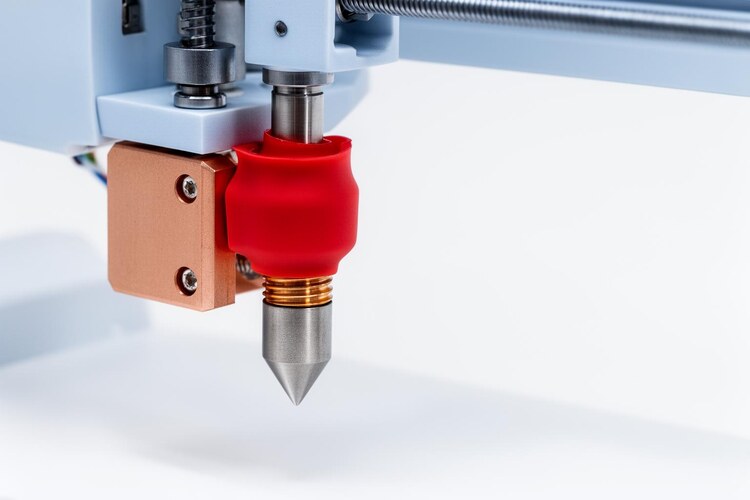
Схема разделения потока расплава: вместо одного широкого канала — несколько тонких, чтобы тепло быстрее доходило до сердцевины нити.
Почему объёмный поток важнее цифры скорости
Объёмный поток — это сколько расплавленного пластика хотэнд может отдать в секунду. Слайсер считает время печати, исходя из скорости перемещения, но если голове не хватает потока, она физически не успевает выдать нужный объём на длинных линиях: принтер начинает «задыхаться», слои ложатся тоньше задуманного или с пропусками.
Поэтому разница заметна не на мелких деталях, а на крупных: большие площади заполнения и длинные периметры — как раз тот случай, когда ограничивает подача материала. Там прирост потока прямо превращается в сокращение времени печати.
Важная деталь: замеры Liber делали при одинаковом энергопотреблении. Это значит, что прирост получен конструкцией канала, а не тем, что в голову подали больше мощности. В сравнительных тестах производитель также отметил меньшее соплеобразование и более ровное качество поверхности — при быстрой печати эффективнее плавящийся пластик лучше сохраняет межслойную адгезию.

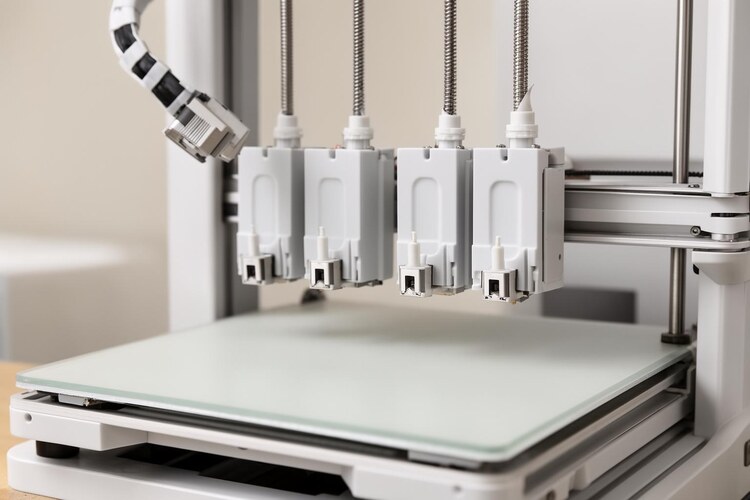
Крупные детали с длинными стенками и большой площадью заполнения — там, где предел подачи материала виден сильнее всего.
Что из этого применимо к вашему принтеру
Честно: этот конкретный хотэнд существует только для Snapmaker U1, на другие принтеры его не поставить. Но вывод из новости универсальный — принцип разделения потока расплава не нов, похожие подходы используют и другие производители высокопоточных сопел, и смысл у них один: расширять путь от «расплавить» до «выдавить».
Что можно сделать на обычном принтере:
- понять свой предел. В слайсерах есть параметр максимального объёмного потока — то, что голова успевает подать. Если он выставлен наугад, скорость печати упирается именно в него;
- не путать скорость и поток. Подняли скорость в два раза — проверьте, что материал не начинает ложиться с пропусками; если да, дело не в моторах;
- выбирать материал под задачу. Для быстрой печати выпускают специальные скоростные версии — тот самый PETG HF из тестов. Обычный PLA и PETG разгоняются меньше, зато предсказуемо ведут себя на стандартных профилях;
- не гнаться за скоростью на деталях, где важна прочность: чем быстрее идёт печать, тем важнее температура и адгезия слоёв.
Абразивы и покрытия: почему это в одной новости
Закалённое сопло с покрытием в Liber появилось не для красоты. Наполненные материалы — с углеволокном или стекловолокном — работают как абразив и быстро стачивают обычную латунь: отверстие сопла расширяется, линии становятся толще, точность уходит. Именно поэтому для таких материалов берут закалённые сопла, а производитель отдельно держит в линейке закалённые хотэнды.
У нас для абразивных задач есть ABS CF, угленаполненный, 0,5 кг — детали получаются жёстче обычного ABS, и ABS GF со стекловолокном. А если вам нужен просто беспроблемный материал для больших деталей, посмотрите чёрный PLA Bestfilament 1 кг — на нём удобно отрабатывать профиль печати, прежде чем разгонять принтер.
Абразивные наполнители изнашивают обычное латунное сопло — под такие материалы берут закалённое.
Коротко: если принтер не хочет печатать быстрее, посмотрите не на скорость в слайсере, а на то, сколько пластика голова успевает подать. Высокопоточные решения — ответ именно на это ограничение, и новость про Liber показывает, что прирост берут конструкцией канала, а не лишними ваттами. Практическая выгода видна на крупных деталях с длинными линиями — там сэкономленные часы считаются не в процентах, а в вечерах.
Источники: VoxelMatters — Snapmaker and Phaetus launch Liber High Flow Hotend for U1 3D printer.
Что пригодится из каталога: PETG, ABS, композиты (CF, GF) — есть в каталоге: параметры печати, наличие и цены указаны в карточках товаров.

0 комментариев